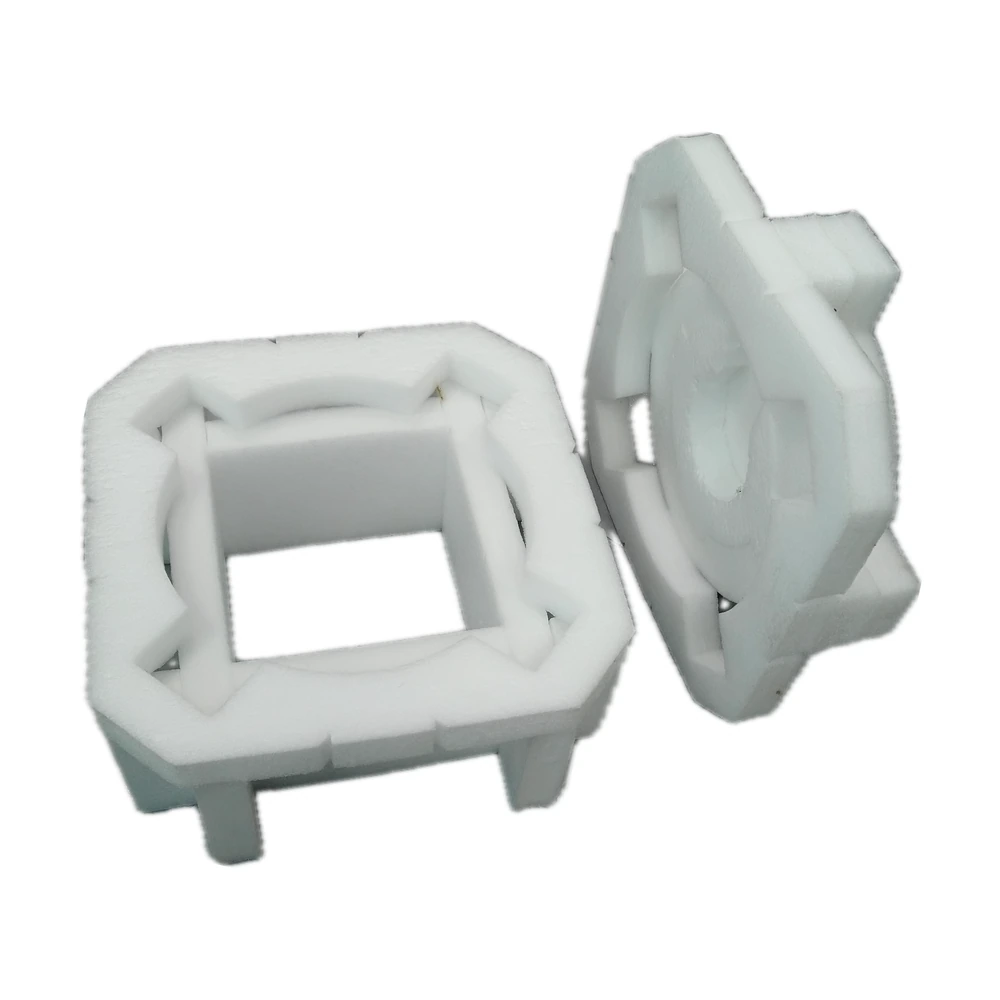


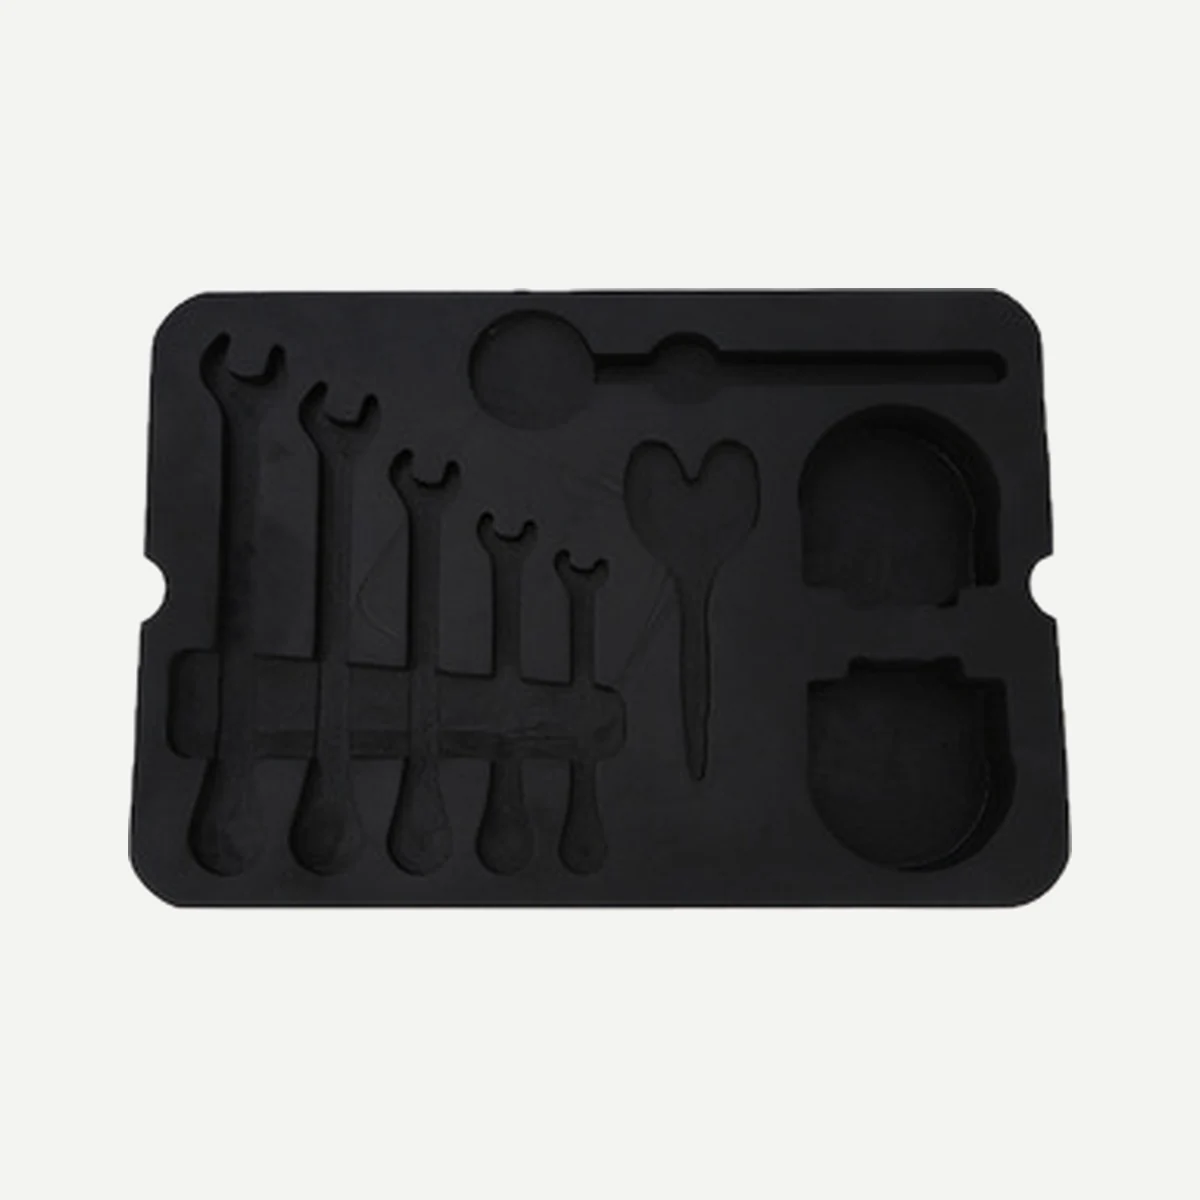

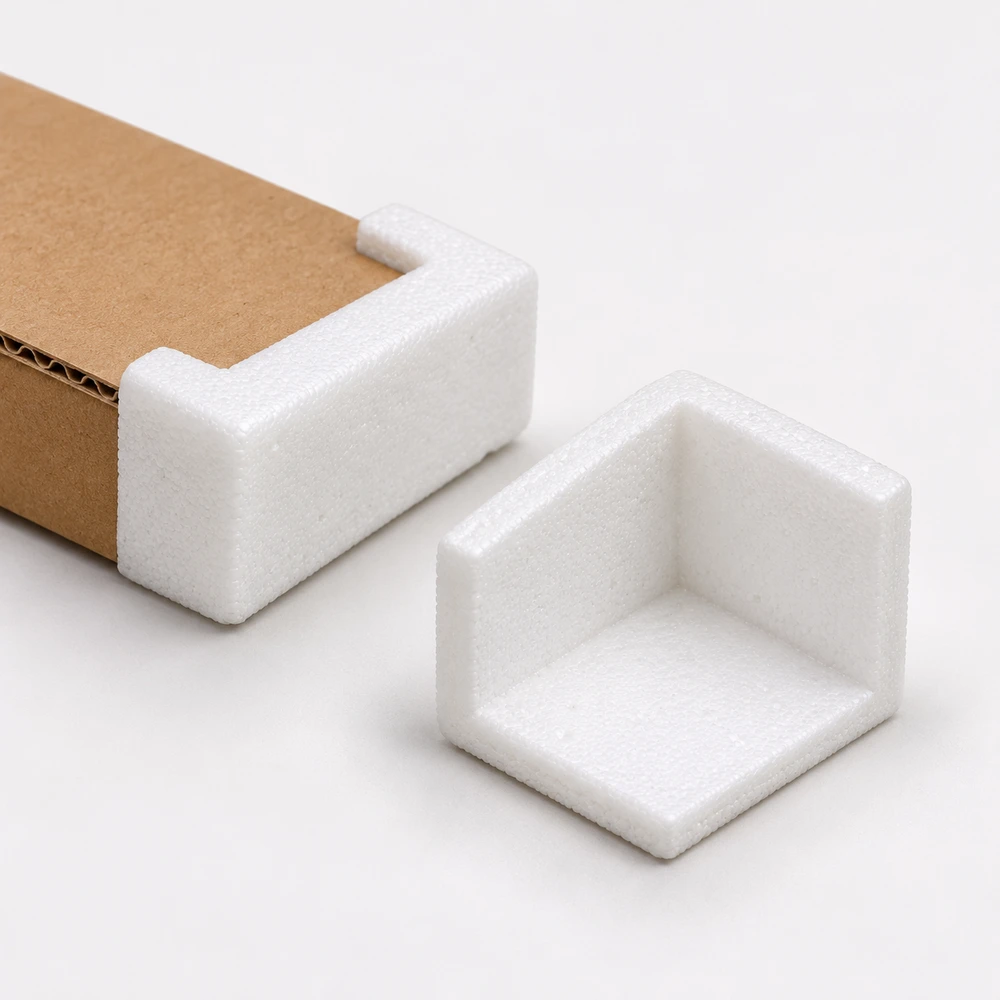


摇盖合不齐可能与纸箱折合、开槽、压线或装入的内托及产品状态有关。先比较空箱与完整装箱,再按图纸和约定方法测量,不能只凭现象锁定原因。
先做空箱折合对照
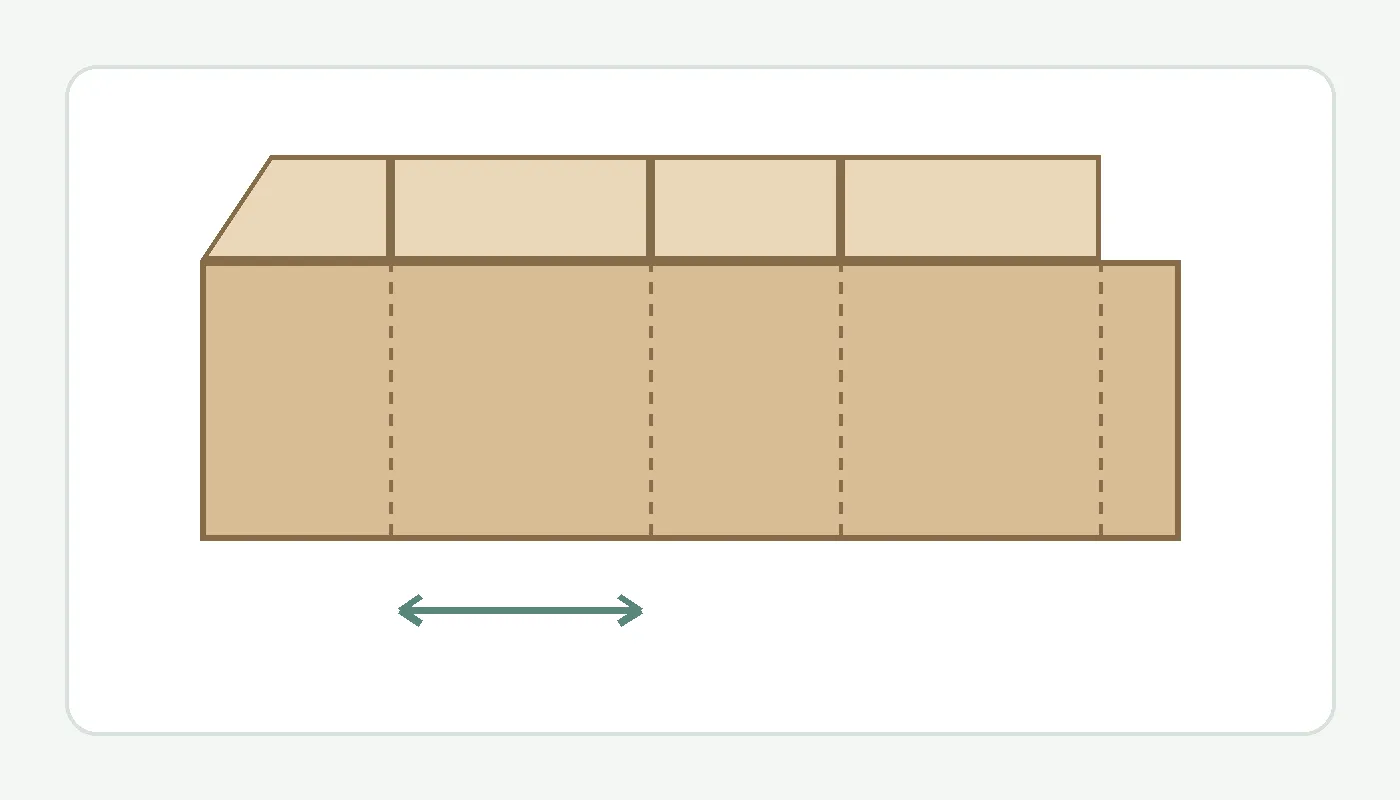
选择同批、同版本样箱,按正确顺序折合上下面,观察摇盖边缘与接头位置。记录箱型、照片及异常位置,不把某一种摇盖对合方式套用到所有箱型。
再逐步加入内容物
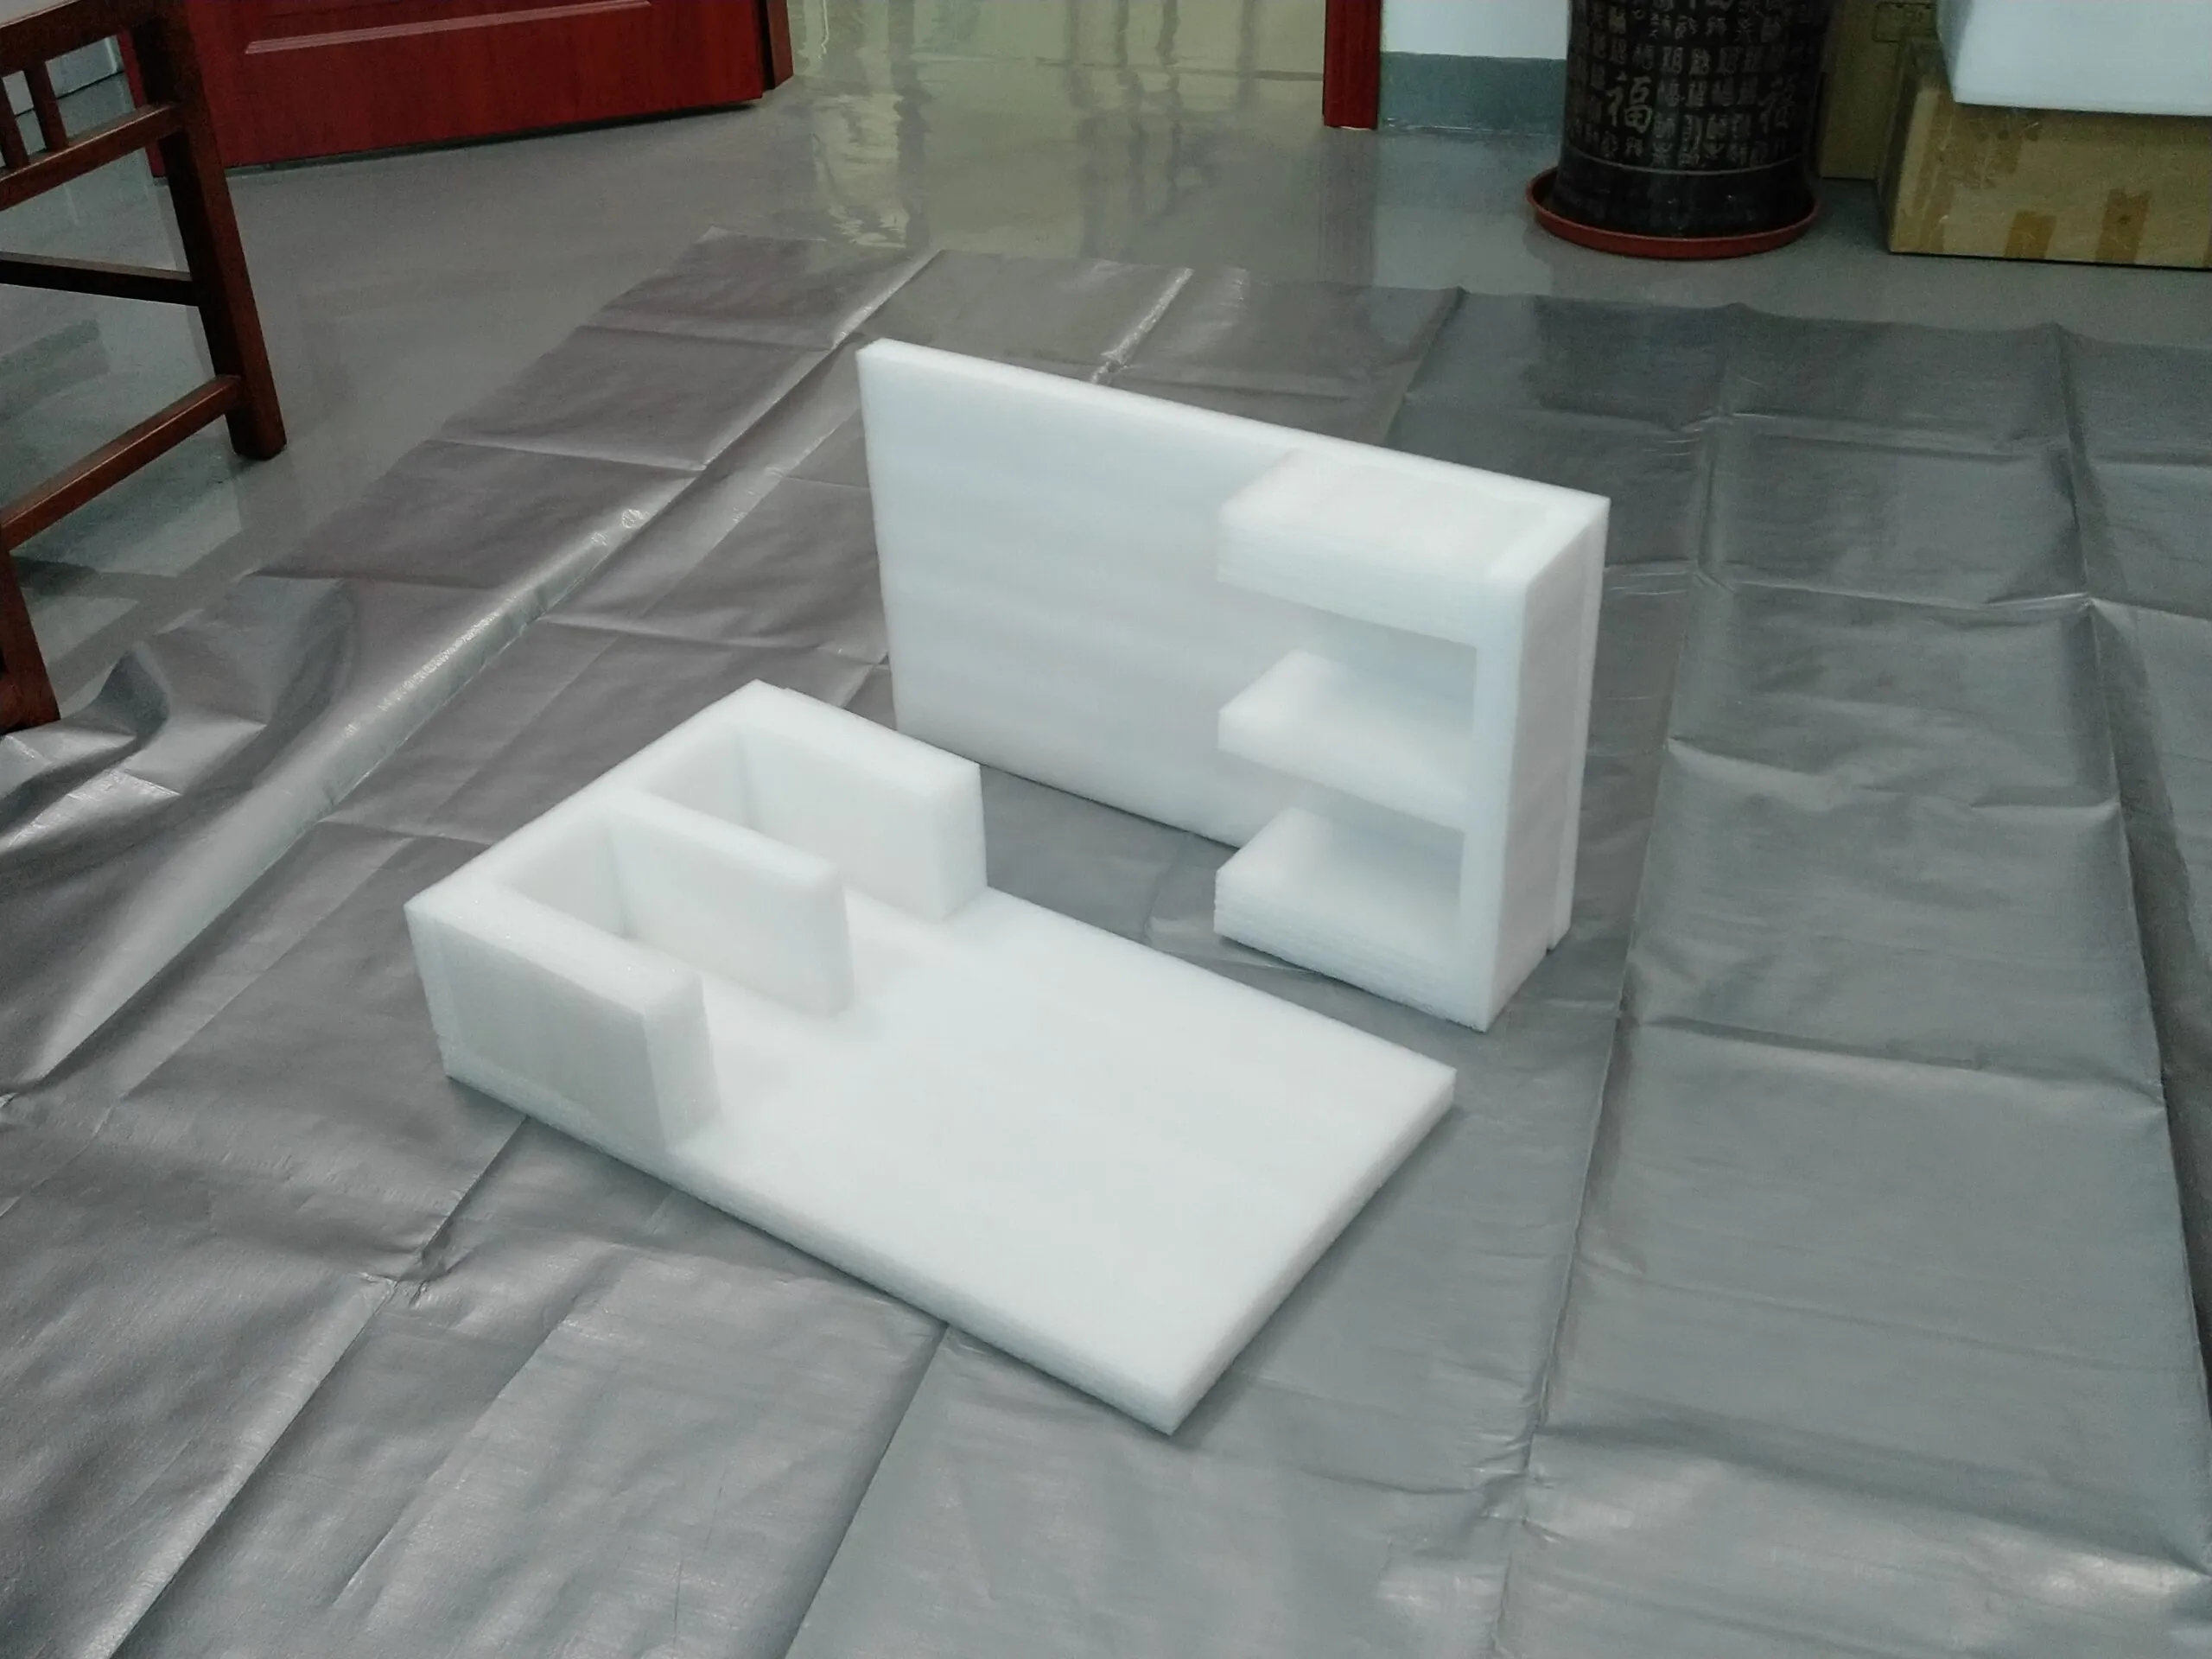
在相同样箱中依次装入已确认的泡沫内托、产品和附件,观察偏差何时出现。若只有装入后才难以合盖,可测量相关高度与接触位置;不要通过强压箱盖代替尺寸核对。
图纸与开槽一起检查
与纸箱厂核对压线、开槽、箱内尺寸及折叠方法,和内托方确认其外形、方向及版本。德国瓦楞纸板工业协会 2014 年质量目录列有开槽位置等检查项目;项目所采用的检验方法和允许偏差应以约定文件为准。
反馈要能复现
例如记录“空箱可正常折合,加入上层内托后某侧摇盖抬起”,附对应型号、批次、测量位置和照片。由各方确认修改与复验,再决定是否切换批次;不要在原因未明时归责。
参考资料:相关机构公开资料(具体要求以官方最新版和适用规定为准)。