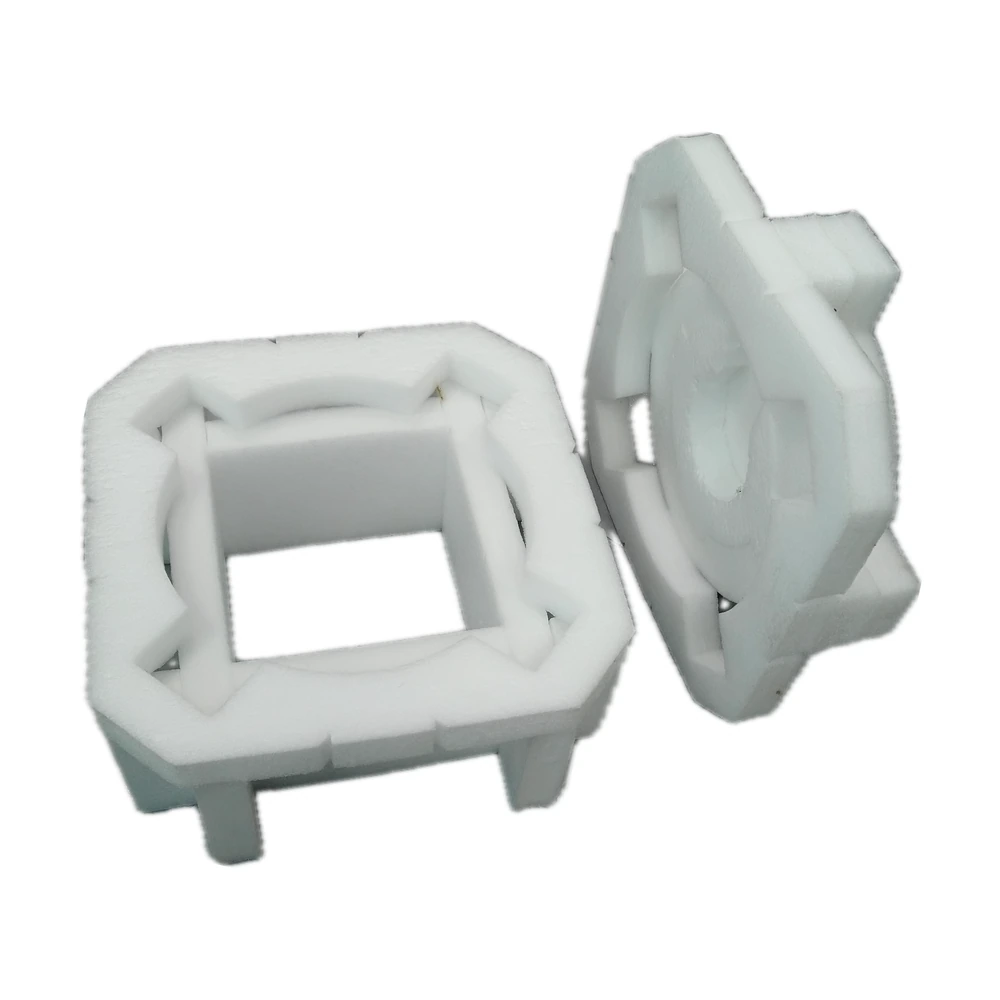


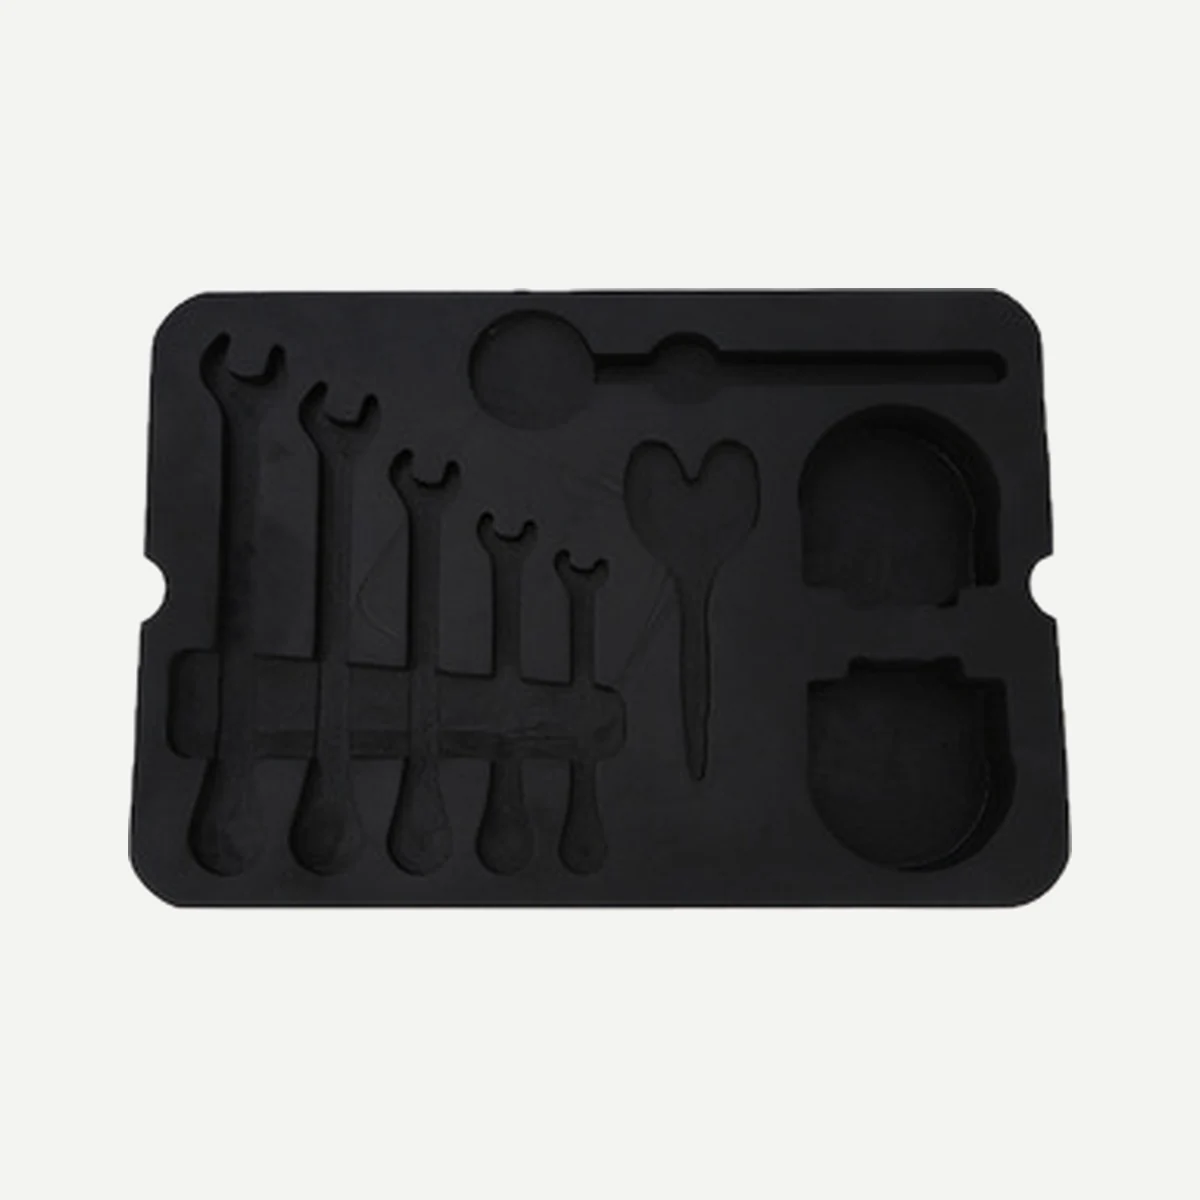

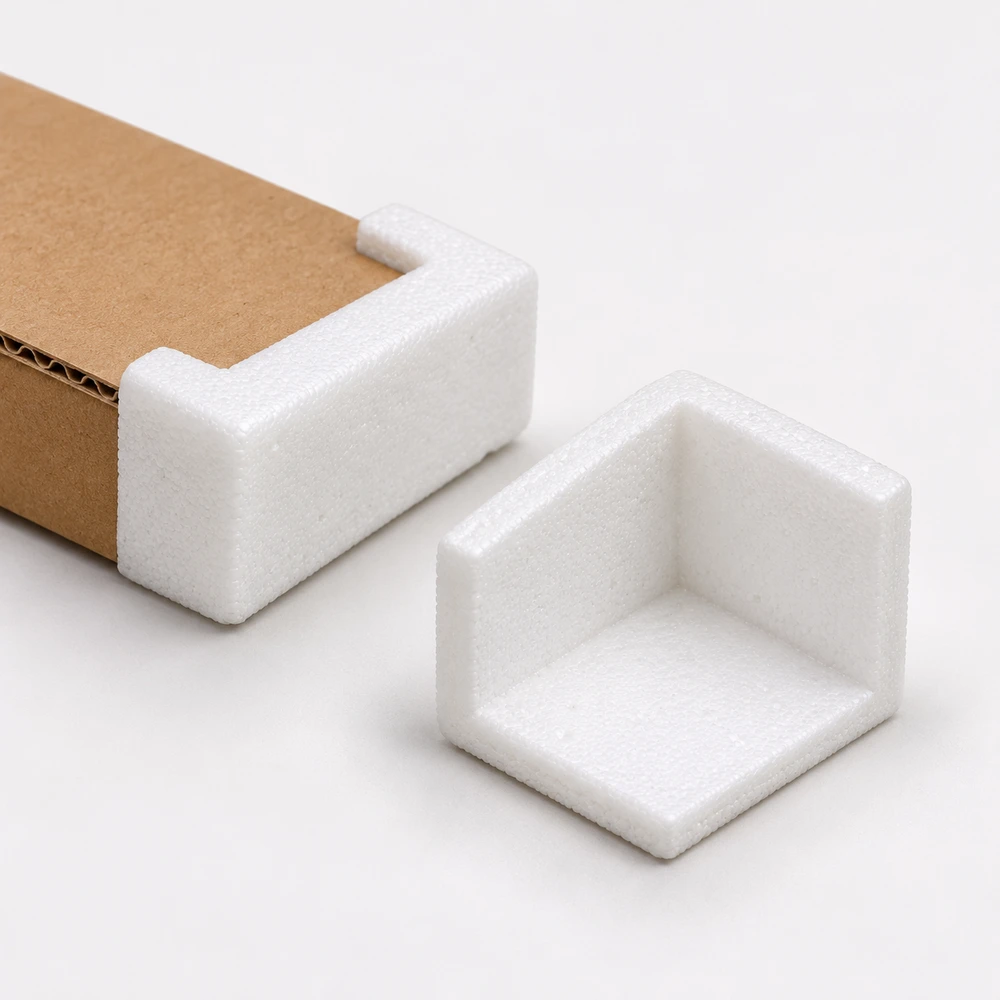


先核对样品与产品、附件和实际外箱的配合,再记录确认版本;首批收货按约定数量与质量要求检查,不能只看外观。
样品到手先做版本核对
比对产品、内托与外箱的图纸或样品编号,确认适用型号、左右件及附件清单。如果样品上没有标识,应先与供应方建立对应记录。
查看明显破损、异常变形及关键结构是否完整。尺寸和允许偏差须以双方确认的图纸或技术文件为准,不应凭照片猜测。

按现场顺序试装
让实际装箱人员按计划顺序放入主件、附件和上层缓冲件,检查取件空间、突出部位避空及封箱后配合。需要用力挤压才能合箱或取出时,应记录具体位置,与供应方讨论,而不是直接判定越紧越安全。
同时确认零件的允许接触面、外观要求及防护措施。运输效果需要结合完整包装组合和实际条件另行验证。
把确认结果留在同一份记录
记录样品照片、图纸版本、数量、外箱尺寸、未解决问题及双方确认日期。涉及材料等级、厚度或特殊要求时,写明所依据的技术文件。已批准样品应有标识并妥善保存,避免与后续修订样混淆。
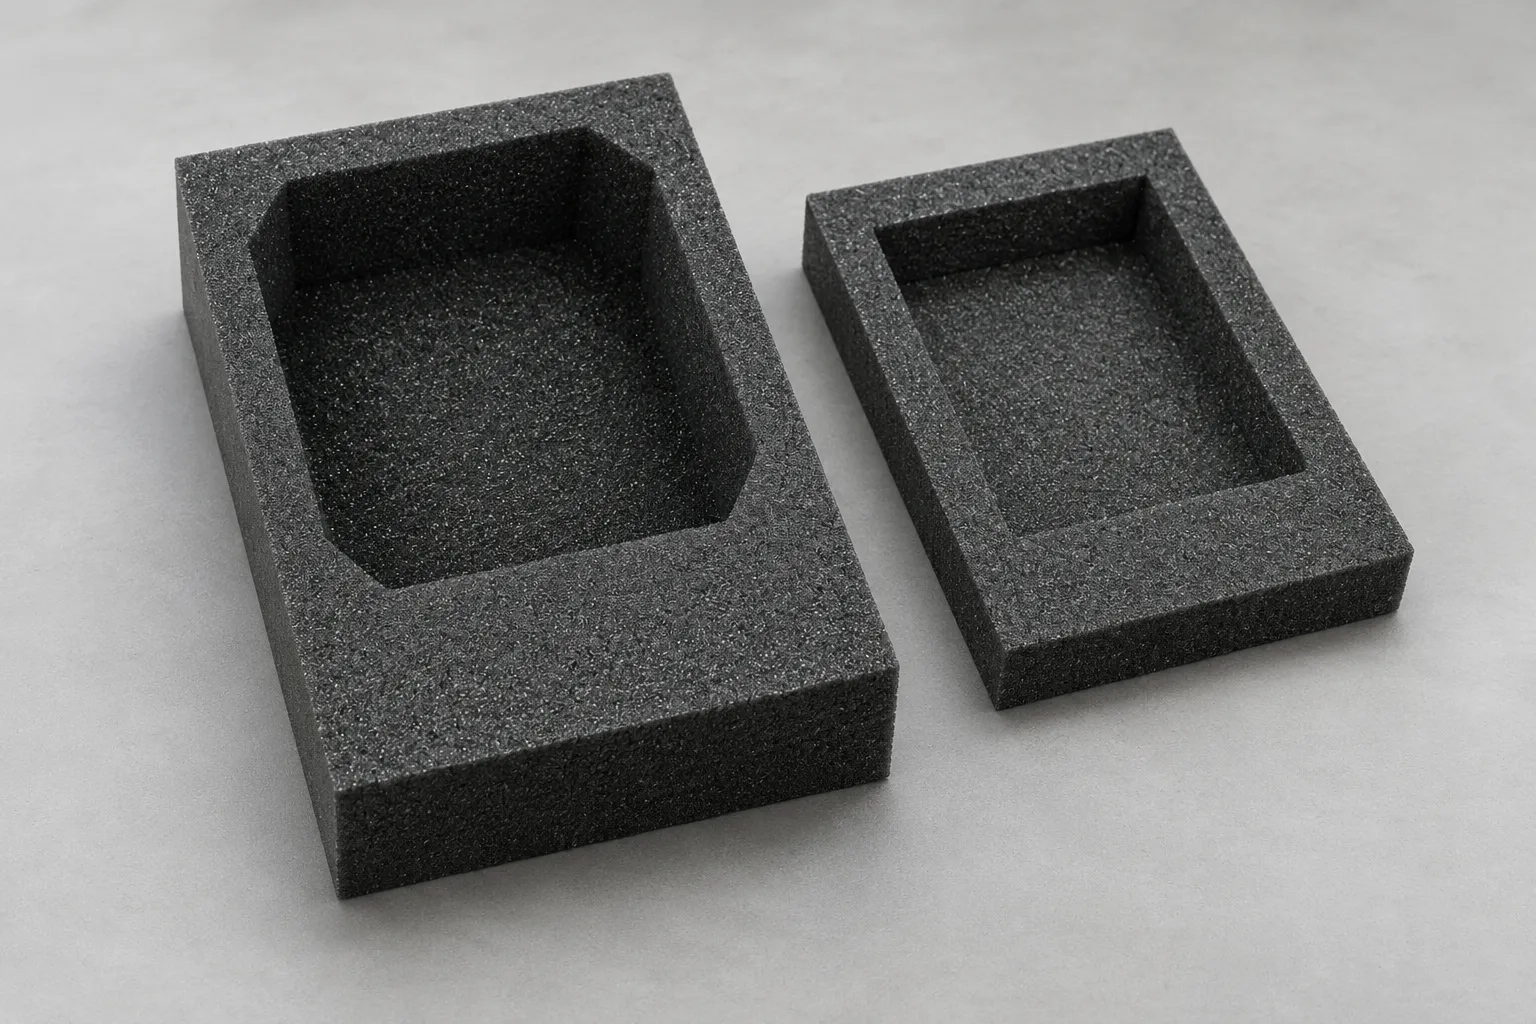
举例:附件盒压住上盖
如果试装时发现附件盒使上盖无法自然贴合,记录附件盒位置、方向、相关尺寸和样品版本,连同照片反馈。复样时使用同一外箱及完整附件再次装箱,并由双方明确哪一版可以用于首批。
首批到货核对
根据约定的抽查方法和验收条件,核对数量、标识、版本、外观及约定的关键尺寸;取样试装确认与批准样品的配合。发现问题时保留批次、照片和不合格样件,按双方约定处理,不将未经确认的替代品混入批量。